Production impossible
Les cartes logiques étaient hors service et non réparables.
Les cartes logiques étaient hors service et non réparables.
La reconstruction a ciblé la commande de la ligne.
L’ancienne architecture a été remplacée par un pilotage WAGO / CODESYS.
La remise en service a été menée par étapes avec la nouvelle commande.
La base est prête pour de futures évolutions de traçabilité et de données. Les gains de cadence et de disponibilité restent à établir sur des périodes représentatives.
Étudier une reconstruction ciblée plutôt qu’un remplacement complet par défaut. Comparer l’état mécanique, le délai, l’immobilisation et le coût global des scénarios.
Relier les besoins de production aux choix matériels et logiciels. Organiser les priorités et les étapes de remise au point, avec une lecture explicite des fonctions, des interfaces et des limites à prendre en compte.
S’appuyer sur des signaux repérés, des états compréhensibles, des événements enregistrés et des versions identifiées pour rechercher la cause d’un arrêt.
Industrie du bois ou autre outil de production : la bonne question n’est pas seulement l’âge de la machine. C’est la valeur de ce qui peut être conservé et le risque porté par ce qui devient difficile à maintenir. Un audit sert aussi à conclure qu’un retrofit n’est pas la bonne option.
L’ancienne solution associait un système sous DOS à des cartes logiques et d’entrées-sorties propriétaires. Les cartes logiques étaient hors service et non réparables : sans ce cœur de commande, le client ne pouvait plus produire. La reconstruction a donc porté sur le pilotage de la ligne. La base mécanique a été conservée ; sa logique de commande a été rebâtie.
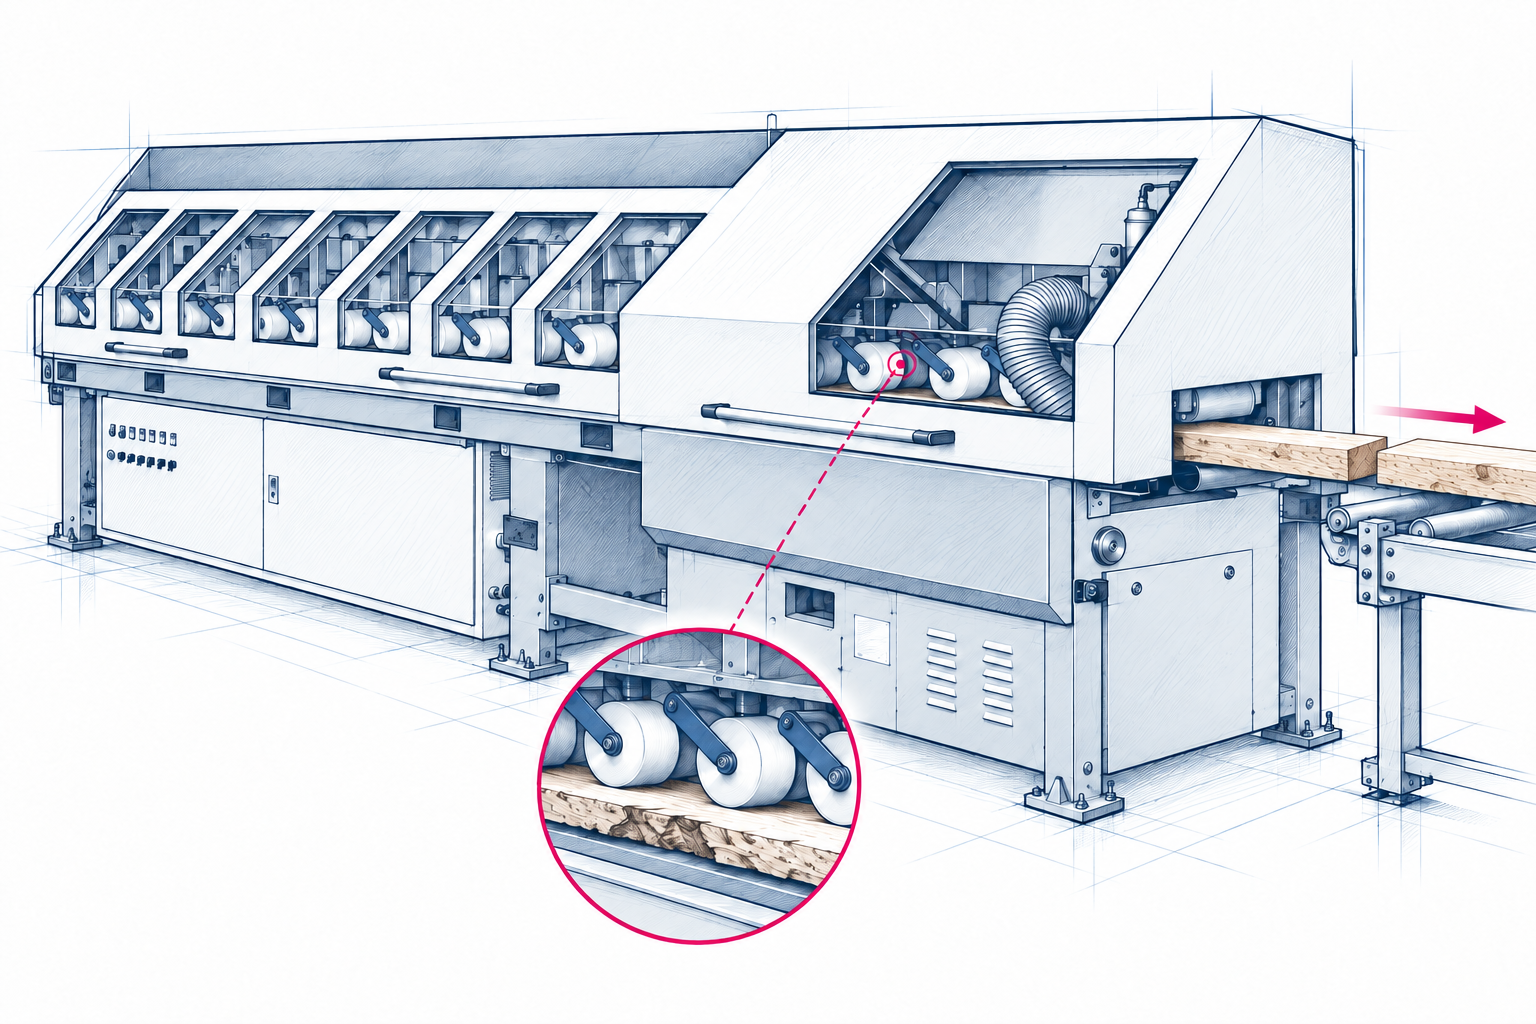
La matière qui entre sur la ligne présente des longueurs, des géométries et des défauts variables. Une planche peut frotter, se coincer ou se fragmenter au niveau d’une fissure. Une chute attendue peut devenir plusieurs morceaux, détectés séparément ou partiellement par les cellules.
L’enjeu : transformer cette variabilité en décisions de commande fiables. Cela demande de relier ce qui est observé sur la machine aux signaux reçus, puis de distinguer un blocage mécanique, une détection inattendue et une incohérence de commande.
Géométrie, frottements, fissures : une même consigne peut rencontrer des situations physiques différentes.
Plusieurs fragments peuvent produire plusieurs passages devant une cellule, ou ne pas être tous détectés. Le signal doit être rapproché de ce qui s’est réellement déplacé.
Examiner la chronologie, les positions et les conditions attendues. Déterminer si l’action doit porter sur la mécanique, la détection, la conduite ou le programme.
Sur le terrain, un arrêt est un fait à expliquer. Le correctif vient après.
Le WAGO PFC200 G2 a été choisi pour sa disponibilité immédiate au moment de l’approvisionnement. Dans ce chantier, le délai matériel était un critère de décision à part entière.
Le choix répondait à ce délai, avec des ressources de calcul mesurées. Il a conditionné l’architecture de programmation : réserver les ressources au pilotage, répartir les traitements et borner leur travail. Certaines solutions ont été reprises parce qu’elles mobilisaient trop de ressources. L’exigence : un programme léger à exécuter, lisible et maintenable.
Le chantier s’est appuyé sur la réalisation électrique d’Alsace STI, la technologie WAGO et les composants fournis par Electro-Rhin.
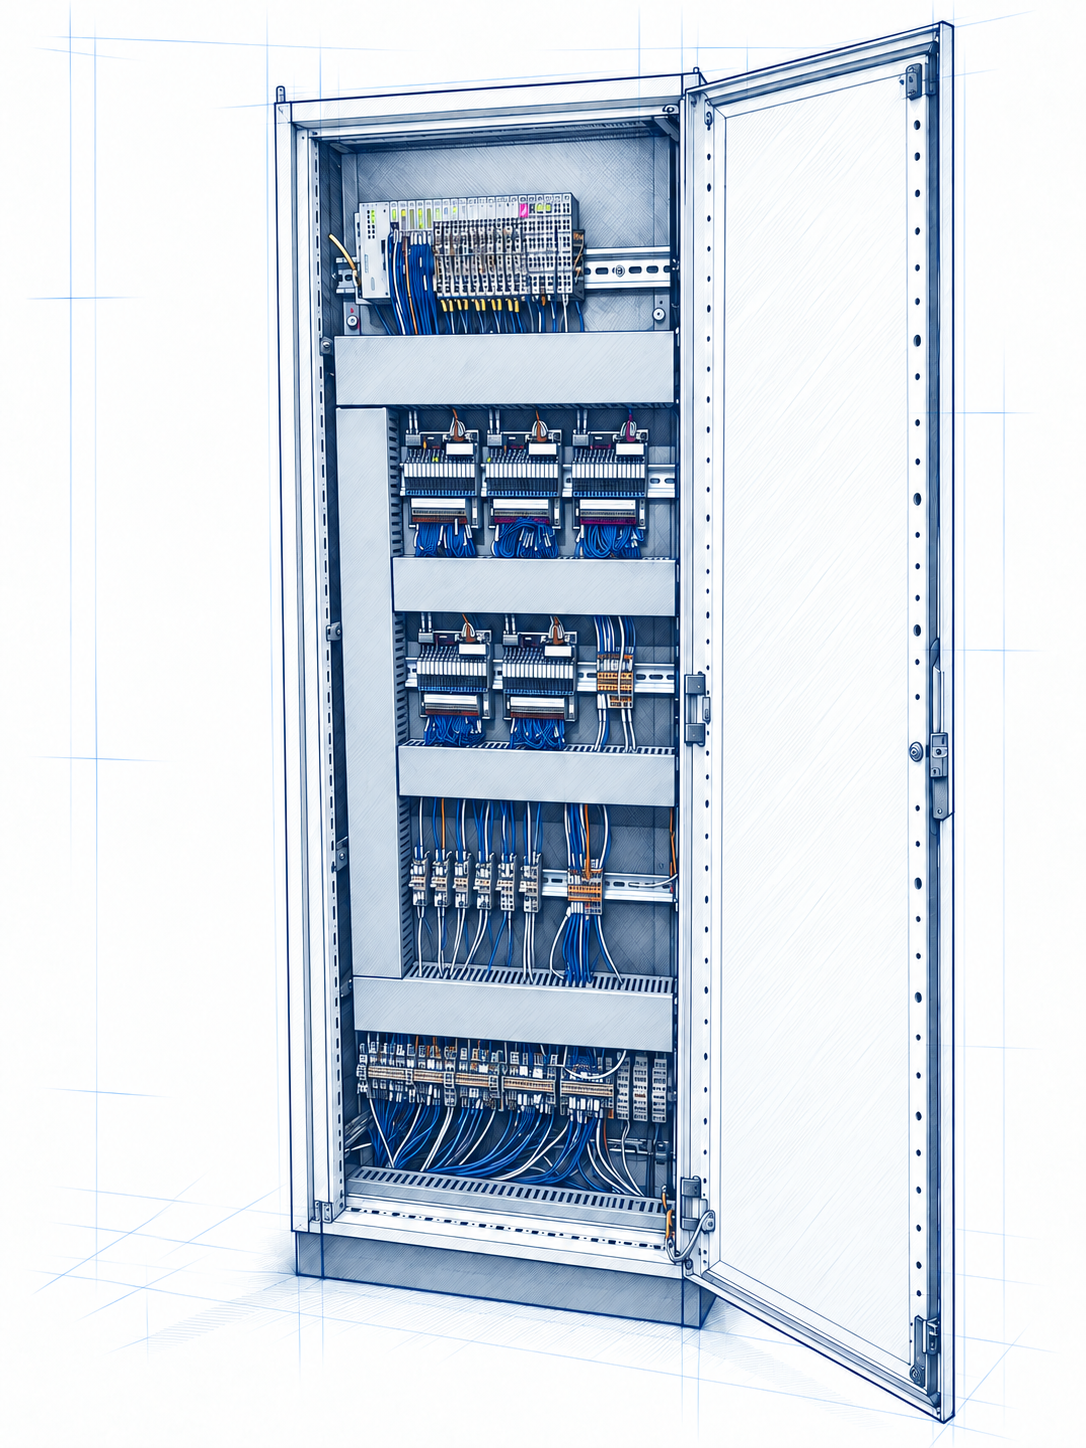
Une armoire réalisée dans un délai particulièrement court.
Alsace STI a réalisé le schéma et l’armoire électrique en répondant à l’urgence du chantier. Sa réactivité a permis d’avancer sur la reconstruction de la commande.
Le PFC200 G2 et les modules d’entrées-sorties WAGO constituent le cœur matériel de la commande reconstruite.
Electro-Rhin a fourni des composants électriques, de signalisation et de commande pour la reconstruction.
Le travail de calcul varie avec la longueur de la planche, les défauts et les possibilités de coupe. La commande doit adapter ses décisions à la matière tout en bornant la charge de chaque traitement. Les mouvements et les acquisitions utiles au procédé restent prioritaires ; les données et l’affichage sont organisés séparément. L’objectif : conserver une commande réactive et fournir les informations nécessaires à l’exploitation.
Séquences par zone, coordination, contrôles de cohérence et décisions de commande.
Traitements différés, gestion de données et exploitation des enregistrements.
Rafraîchissement de l’interface, états et informations de conduite.
Volumes de données maîtrisés, parcours de tableaux bornés et traitements fractionnés. Le pilotage ne doit pas dépendre d’un calcul sans limite ou d’une opération de fichier bloquante.
Capturer le contexte utile au blocage, puis différer ce qui peut l’être. La réactivité se vérifie sur la machine, avec le diagnostic et l’interface opérateur actifs.
Sur une ligne bois, déplacer et couper ne suffit pas. Il faut conserver la cohérence entre la matière détectée, le plan de coupe, la position réelle et la destination de chaque pièce.
Prendre en compte les longueurs demandées, les défauts, les qualités, le trait de scie et les fins de planche. Arbitrer les produits utiles, les coproduits et les chutes sans perdre les contraintes de fabrication.
Exploiter le codeur, organiser les approches et vérifier l’arrêt avant la séquence de maintien et de sciage. Les réglages d’avance et les tolérances doivent rester cohérents jusqu’à la fin de la planche.
Coordonner la coupe avec la disponibilité du tri, suivre les pièces entre les zones et gérer les intervalles nécessaires aux éjecteurs. Une décision locale doit rester compatible avec le fonctionnement de toute la ligne.
Mémoriser la première cause d’arrêt et son contexte, distinguer les conditions manquantes et encadrer la reprise. Un acquittement ne doit pas, à lui seul, relancer un mouvement.
La reconstruction a été conduite par étapes, en reliant les choix de programmation aux constats terrain et aux interfaces électriques, avec les intervenants du chantier.
Le diagnostic et les évolutions se sont poursuivis pendant une exploitation dégradée : bruit de l’atelier, aléas matière, perturbations mécaniques, faux positifs et réarmements pouvaient brouiller la lecture d’un arrêt. Il fallait retrouver les faits utiles, qualifier la cause et vérifier l’effet de chaque modification.
La nouvelle commande demandait aussi de reprendre les règles de conduite avec les opérateurs : conditions de réarmement, traitement des défauts et adaptation des pratiques héritées de l’ancien équipement aux règles de la nouvelle commande. La mise au point porte sur la machine et sur la manière de la conduire.
Partir de l’audit préalable et de la documentation disponible. Compléter les repères d’entrées-sorties, observer les enchaînements et identifier les inconnues.
Décrire les états, les transitions et les autorisations par zone. Définir les échanges entre mesure, sciage et tri avant de multiplier les séquences.
Séparer les signaux physiques, les états machine, les paramètres, la conduite et les alarmes. Donner une responsabilité claire à chaque bloc.
Utiliser des scénarios de test, des simulations logiques et des contrôles de non-régression ciblés. Identifier les versions et les modifications avant les essais sur la machine réelle.
Procéder aux essais progressifs, vérifier la métrologie, les fins de planche, les arrêts et les reprises. Exploiter les enregistrements pour corriger sur des faits. Vérifier séparément les fonctions de sécurité concernées par la modification.
Documenter les règles de coupe, les paramètres et les actions opérateur. Conserver les versions et expliquer les comportements de la machine en français.
Lorsqu’une installation ancienne devient instable, mal documentée ou difficile à maintenir dans son architecture d’origine, OMNIATEC organise sa reprise en main. Avant de modifier, il faut reconstituer le fonctionnement réel, distinguer les causes mécaniques, électriques, d’automatisme et de procédé, puis définir les conditions de remise en production.
Agir vite ne signifie pas improviser. La démarche s’appuie sur l’audit préalable, l’observation terrain, la hiérarchisation des risques et des évolutions unitaires vérifiables. La remise en production avance par étapes. La documentation se construit avec la solution, pas après.
Reconstituer le fonctionnement réel de la machine, ses interfaces, ses contraintes opérateurs et ses points critiques.
Séparer ce qui bloque réellement la production des améliorations pouvant être traitées dans un second temps.
Valider chaque fonction critique avant d’engager la suivante afin de limiter les régressions et les zones grises.
Structurer l’automatisme, les diagnostics et la documentation pour éviter de recréer une nouvelle dépendance technique.
Sur la GRECON Type 2004, les décisions sont parties de l’existant. L’audit préalable réalisé à l’initiative du client a fourni un premier socle de compréhension, complété par les observations terrain. La base mécanique a été conservée. Le WAGO PFC200 a été choisi pour sa disponibilité immédiate lors de l’approvisionnement, avec une programmation conçue pour préserver la réactivité du pilotage et coordonner les fonctions de la ligne. La remise en service a été menée progressivement. L’équipement dispose désormais d’une base de commande prête à accueillir les évolutions futures, notamment la traçabilité, la collecte et l’exploitation des données de production.
Votre équipement reste mécaniquement pertinent, mais son automatisme devient un risque pour la production ou la maintenance ? Présentez-nous la machine, les symptômes, les documents disponibles et votre contrainte d’exploitation. OMNIATEC vous aide à déterminer s’il faut réparer, fiabiliser, moderniser ou reconstruire.
Cartes difficiles à remplacer, sauvegardes incertaines, fonctionnement peu documenté ou pannes récurrentes : commencez par un état des lieux. Des photos de l’armoire peuvent compléter les documents disponibles.
Basé à Scherwiller, près de Sélestat, OMNIATEC intervient sur les sites industriels en Alsace et au Bade-Wurtemberg. Les déplacements sont organisés selon le chantier, notamment autour de Strasbourg, Colmar, Mulhouse, Freiburg, Offenburg, Karlsruhe et Stuttgart. Échanges de travail en français, allemand et anglais.
Indiquez le lieu du site, l’équipement ou l’opération concernée et ce qui bloque aujourd’hui. Le premier échange sert à qualifier le besoin ; le diagnostic sur site et les études font l’objet d’un devis.
Parlons de votre besoin