Produktion stillgelegt
Die Logikkarten waren ausgefallen und nicht reparierbar.
Die Logikkarten waren ausgefallen und nicht reparierbar.
Der Neuaufbau konzentrierte sich auf die Steuerung der Linie.
Die alte Architektur wurde durch WAGO / CODESYS ersetzt.
Die Linie wurde mit der neuen Steuerung schrittweise wieder in Betrieb genommen.
Die Basis ist für künftige Rückverfolgbarkeit und Produktionsdatennutzung vorbereitet. Verbesserungen bei Taktzeit und Verfügbarkeit müssen über repräsentative Betriebszeiträume gemessen werden.
Die mechanische Basis wurde beibehalten und die Steuerung neu aufgebaut. Entscheidend waren der verbleibende Nutzen der Anlage und das Risiko einer nur noch schwer instand zu haltenden Architektur.
Mechanischen Zustand, Lieferzeit, Stillstand und Gesamtkosten eines gezielten Retrofits mit den Alternativen vergleichen.
Produktionshindernisse erkennen, Prioritäten festlegen und Änderungen mit den Teams schrittweise umsetzen.
Gekennzeichnete Signale, eindeutige Maschinenzustände und Ereignisaufzeichnungen für die Ursachenanalyse nutzen.
Die ursprüngliche Lösung verband DOS-Software mit proprietären Logik- und E/A-Karten. Die Logikkarten waren defekt und nicht reparierbar; der Kunde konnte nicht mehr produzieren. Betriebsregeln mussten rekonstruiert, Bewegungen koordiniert und Stillstände nachvollziehbar gemacht werden. Der Kunde hatte zuvor ein Audit veranlasst. OMNIATEC ergänzte diese Grundlage durch Beobachtungen, Schnittstellenprüfungen und Versuche an der Anlage.
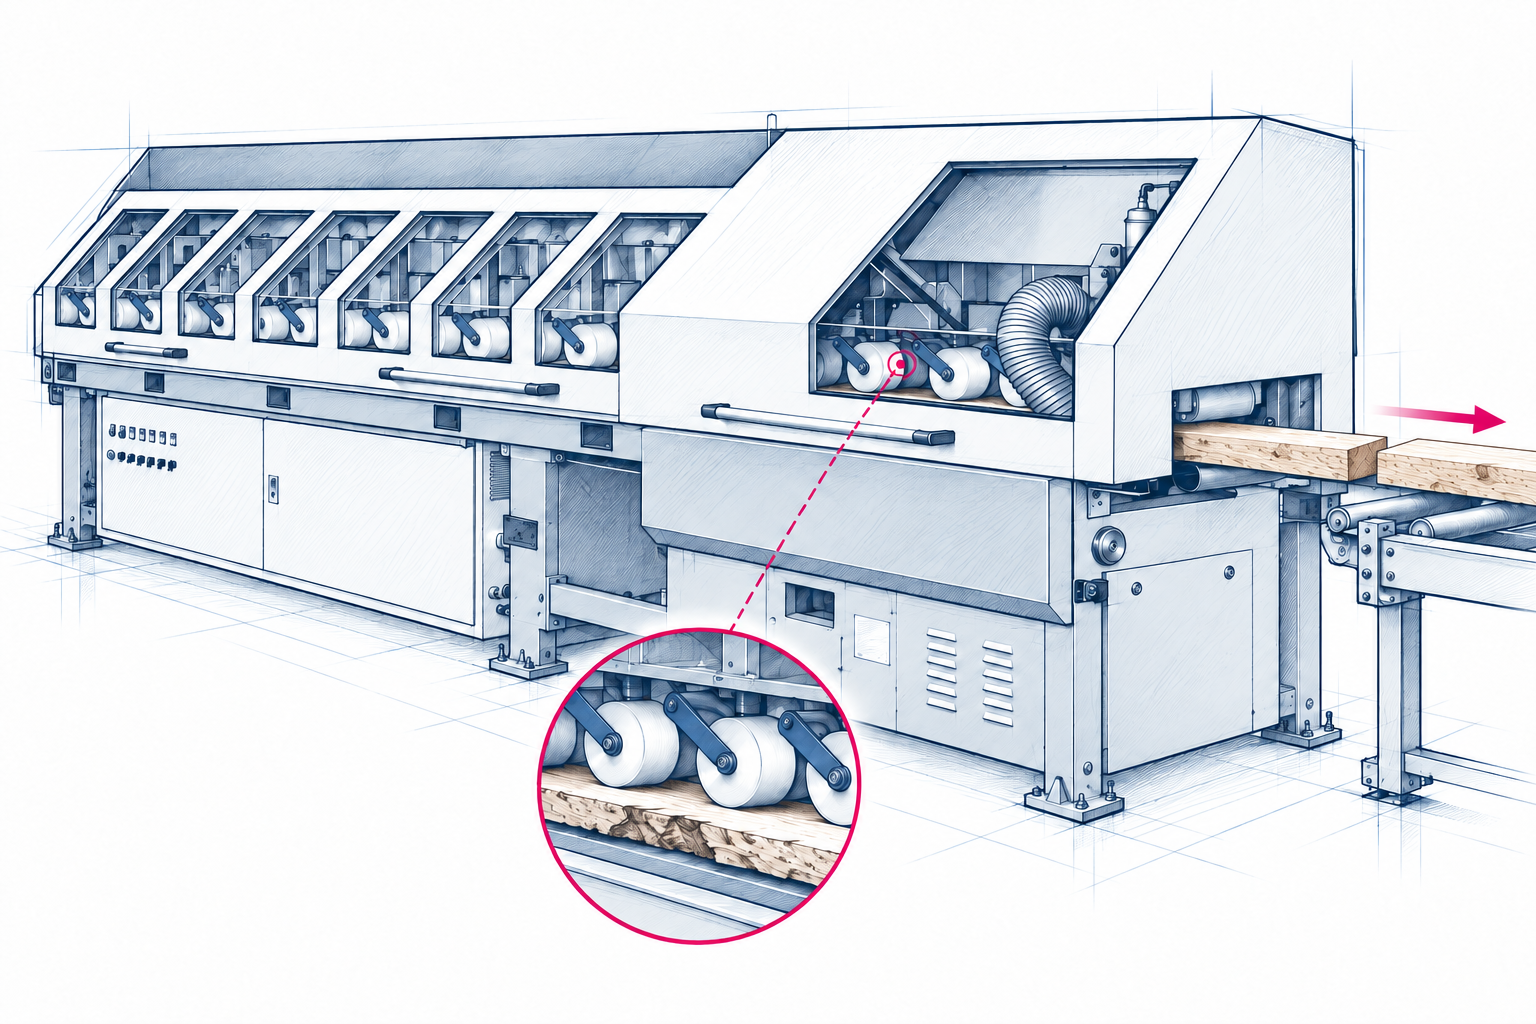
Brettlängen, Geometrie und Fehlerstellen variieren. Ein Brett kann reiben, klemmen oder an einem Riss auseinanderbrechen. Aus einem erwarteten Reststück können mehrere Fragmente werden, die Lichtschranken einzeln oder nur teilweise erfassen.
Die Aufgabe besteht darin, diese Schwankungen in zuverlässige Steuerungsentscheidungen zu übersetzen. Physische Beobachtungen werden mit den Signalen abgeglichen, um mechanische Blockaden, unerwartete Erfassungen und Fehler in der Steuerungslogik zu unterscheiden.
Vor Ort ist ein Stillstand zunächst ein Sachverhalt, der erklärt werden muss. Die Korrektur folgt danach.
Der WAGO PFC200 G2 wurde wegen seiner sofortigen Verfügbarkeit bei der Beschaffung gewählt. Die verfügbare Rechenleistung bestimmte die Softwarearchitektur mit. Manche Lösungsansätze mussten überarbeitet werden, weil sie zu viele Ressourcen beanspruchten. Gefordert war ein ressourcenschonendes, nachvollziehbares und wartbares Programm.
Das Projekt stützte sich auf Elektroplanung und Schaltschrankbau von Alsace STI, WAGO-Steuerungstechnik und von Electro-Rhin gelieferte Komponenten.
Ein Schaltschrank mit besonders kurzer Fertigungszeit.
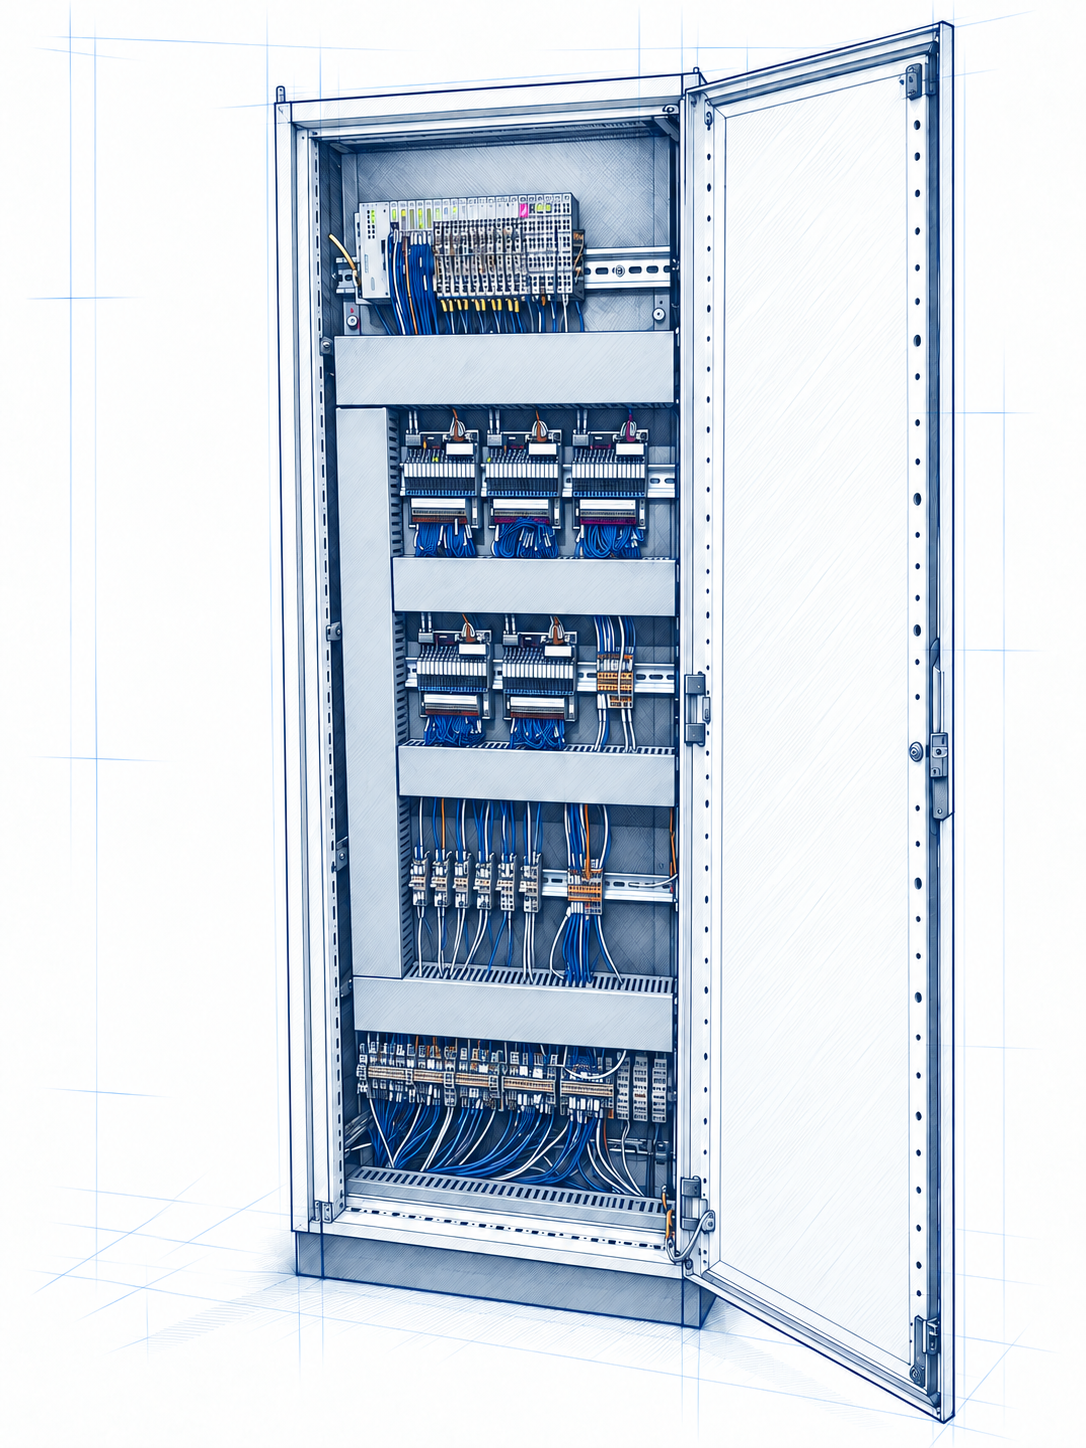
Alsace STI erstellte die Schaltpläne und fertigte den Schaltschrank unter dem Zeitdruck des Projekts. Die schnelle Umsetzung unterstützte den Neuaufbau der Steuerung.
Der WAGO PFC200 G2 und die E/A-Module bilden den Hardwarekern der neu aufgebauten Steuerung.
Electro-Rhin lieferte elektrische Komponenten sowie Signal- und Bedienelemente für den Neuaufbau.
Der Rechenaufwand hängt von Brettlänge, Fehlerstellen und Schnittmöglichkeiten ab. Entscheidungen müssen sich an das Material anpassen; der Aufwand je Verarbeitungsschritt muss trotzdem begrenzt bleiben. Bewegungen und prozessrelevante Messungen haben Vorrang. Datenverarbeitung und Anzeigeaktualisierung werden getrennt organisiert.
Zonenabläufe, Koordination, Plausibilitätsprüfungen und Steuerungsentscheidungen.
Zeitlich verteilte Verarbeitung, Datenverwaltung und Auswertung der Diagnoseaufzeichnungen.
Maschinenzustände und Betriebsinformationen; Anzeigeaufgaben getrennt von der Steuerung.
Bewegung allein genügt nicht. Erfasstes Material, Schnittplan, tatsächliche Position und Ziel jedes Teilstücks müssen zusammenpassen.
Bestelllängen, Fehlerstellen, Qualitäten, Schnittfuge und Brettenden bestimmen Nutzstücke, Nebenprodukte und Reststücke.
Geberwerte auswerten, Anfahrprofile organisieren und den Stillstand vor Niederhalten und Sägen prüfen.
Schnitt und Verfügbarkeit der Sortierung abstimmen, Teile zwischen den Zonen verfolgen und notwendige Abstände für Auswerfer einhalten.
Erste Stoppursache und Kontext aufzeichnen, fehlende Bedingungen erkennen und Wiederanlaufregeln festlegen. Eine Quittierung allein darf keine Bewegung starten.
Diagnose und Weiterentwicklung liefen während eines eingeschränkten Produktionsbetriebs weiter. Lärm, Materialschwankungen, mechanische Störungen, Fehlauslösungen und Rücksetzungen durch Bediener erschwerten die Auswertung. Relevante Ereignisse mussten rekonstruiert werden, bevor ein neuer Versuch sie überlagerte. Auch Bedienabläufe wurden gemeinsam überprüft: Wiederanlaufbedingungen, Störungsbehandlung und bisherige Umgehungslösungen.
Audit und Unterlagen nutzen, E/A-Zuordnungen prüfen und offene Fragen benennen.
Zustände, Übergänge und Freigaben zwischen Messung, Sägen und Sortieren festlegen.
Physische Signale, Maschinenzustände, Parameter, Bedienbefehle und Alarme trennen.
Gezielte Szenarien und Regressionsprüfungen nutzen; Versionen vor Maschinenversuchen kennzeichnen.
Messung, Brettenden, Stopps und Wiederanläufe prüfen. Betroffene Sicherheitsfunktionen gesondert bewerten.
Schnittregeln, Parameter und Bedienhandlungen festhalten, Versionen aufbewahren und Maschinenverhalten erklären.
OMNIATEC betrachtet Mechanik, Elektrik, Automatisierung und Prozess im Zusammenhang. Zuerst wird geklärt, was feststeht; anschließend werden produktionskritische Funktionen priorisiert und Änderungen nachvollziehbar geprüft. Dokumentation und Übergabe entstehen mit der Lösung, damit die Teams sie verstehen und instand halten können.
Maschinenverhalten, Schnittstellen und betriebliche Einschränkungen rekonstruieren.
Akute Blockaden von späteren Verbesserungen unterscheiden.
Kritische Funktionen vor dem nächsten Schritt prüfen und Änderungen eindeutig versionieren.
Betriebsregeln, Diagnose, Parameter und Zuständigkeiten nachvollziehbar festhalten.
Beschreiben Sie Maschine, Symptome, verfügbare Unterlagen und betriebliche Einschränkungen. OMNIATEC hilft bei der Entscheidung zwischen Reparatur, Zuverlässigkeitsverbesserung, Modernisierung und Neuaufbau.
OMNIATEC hat seinen Sitz in Scherwiller bei Sélestat im Elsass und arbeitet direkt an Industriestandorten im Elsass und in Baden-Württemberg. Einsätze werden projektbezogen geplant, unter anderem im Raum Straßburg, Colmar, Mulhouse, Freiburg, Offenburg, Karlsruhe und Stuttgart. Arbeitssprachen: Deutsch, Französisch und Englisch.
Nennen Sie den Standort, die betroffene Maschine oder den Prozess und das aktuelle Problem. Im ersten Gespräch klären wir den Bedarf. Diagnoseeinsätze und technische Studien werden anschließend angeboten.
Anliegen besprechen